Język
Zdobądź wycenę
Zdobądź wycenę
 Dom / Aktualności / Wiadomości branżowe / Jak wybrać odpowiednią przemysłową zgrzewarkę punktową dla swojej fabryki
 2026.06.04
 Wiadomości branżowe
Wybór niewłaściwej spawarki do linii produkcyjnej może kosztować dziesiątki tysięcy dolarów w postaci przeróbek, przestojów i złomowania części. Dzięki dziesiątkom dostępnych konfiguracji — od jednostek stacjonarnych po w pełni zautomatyzowane systemy — wiedza o tym, co dokładnie ocenić przed podpisaniem zamówienia, nie jest opcjonalna. Jest to niezbędne. Ten przewodnik prowadzi kierowników fabryk, inżynierów procesów i specjalistów ds. zaopatrzenia przez każdy krytyczny punkt decyzji: typ maszyny, źródło zasilania, cykl pracy, siłę elektrody i inne. Niezależnie od tego, czy konfigurujesz nową linię do produkcji blachy, czy modernizujesz dotychczasowy sprzęt do zgrzewania oporowego, poniższe ramy zapewniają jasną, techniczną ścieżkę do właściwego wyboru.
Przed oceną jakiejkolwiek specyfikacji należy dopasować kategorię maszyny do scenariusza produkcyjnego. Przemysłowe zgrzewarki punktowe dzielą się na pięć szerokich rodzin. Każda rodzina rozwiązuje inny problem.
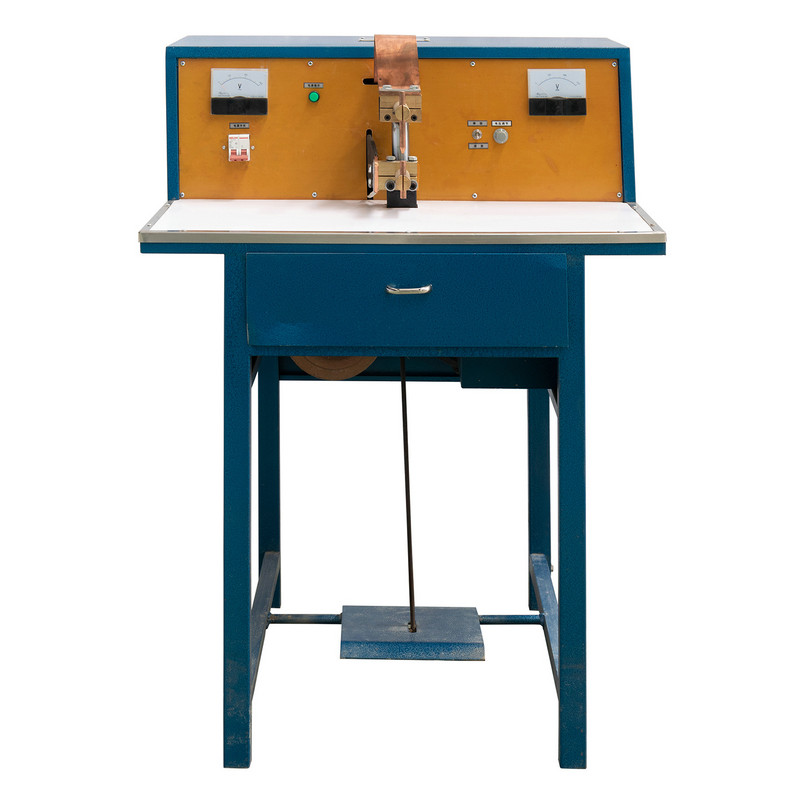
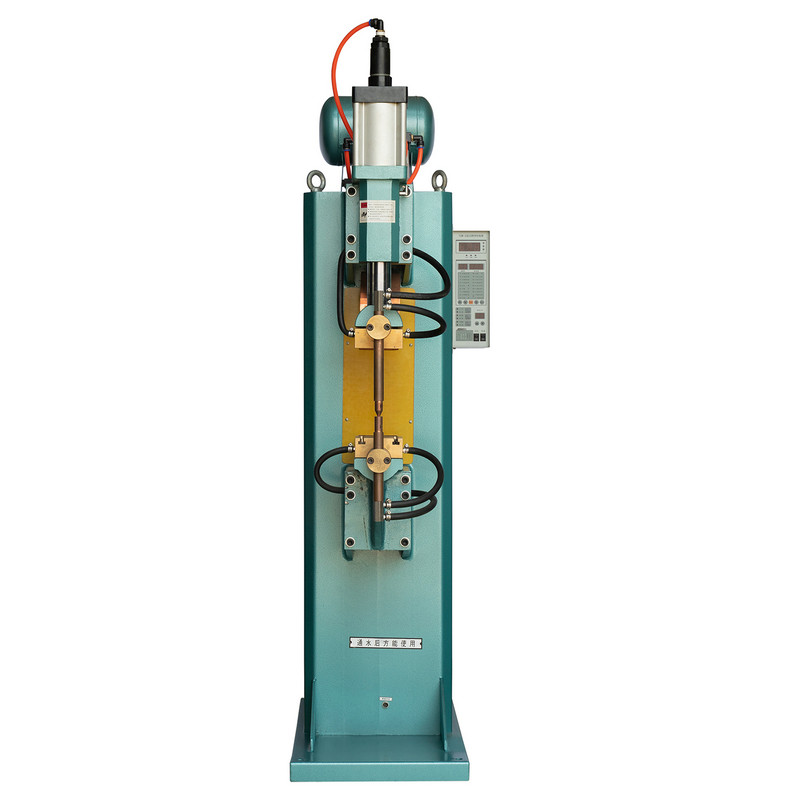
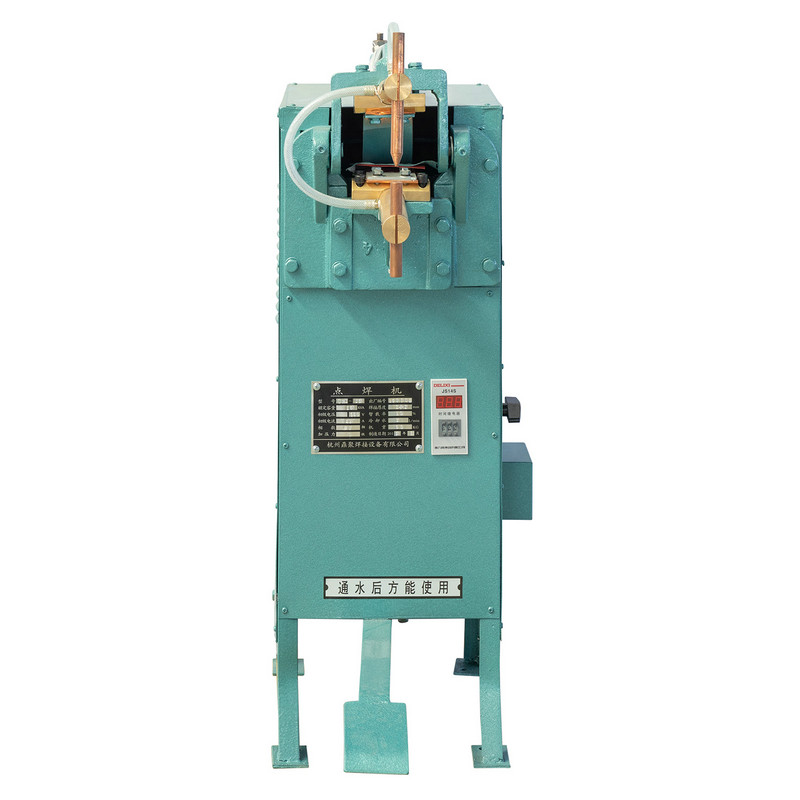
Maszyny uruchamiane stopą, które uwalniają obie ręce do pozycjonowania części. The Zgrzewarka punktowa z pedałem dn to standardowe odniesienie w tej kategorii, szeroko stosowane w zespołach przewód-zacisk i lekkich blachach.
Konstrukcja z ramieniem wahliwym z mechanicznym lub pneumatycznym uruchamianiem elektrody. Idealny do płaskich, dostępnych miejsc spawania na panelach o grubości do 3 mm. Powszechnie stosowane w produkcji kanałów HVAC.
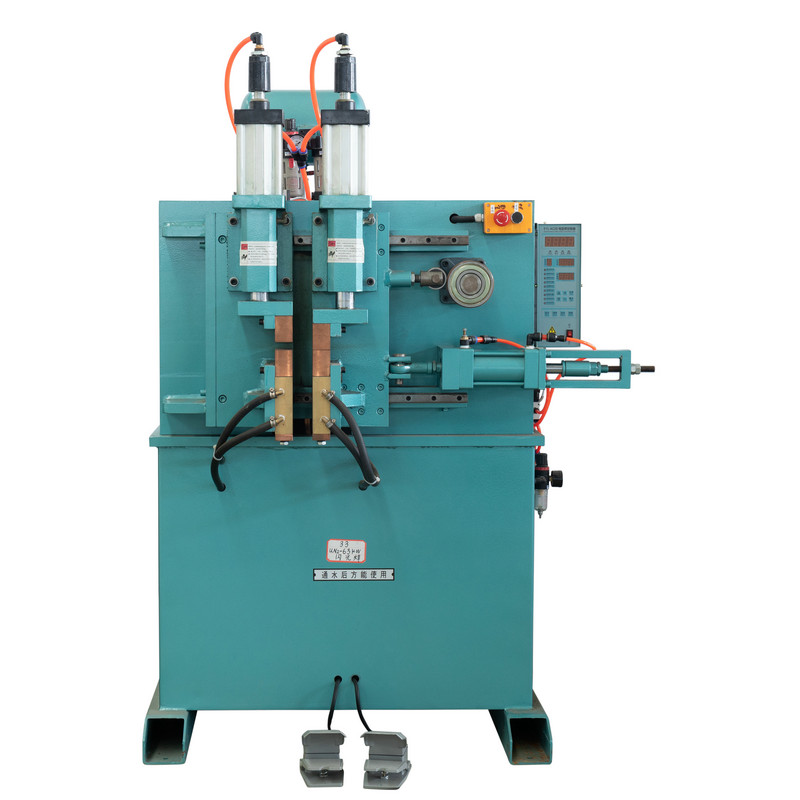
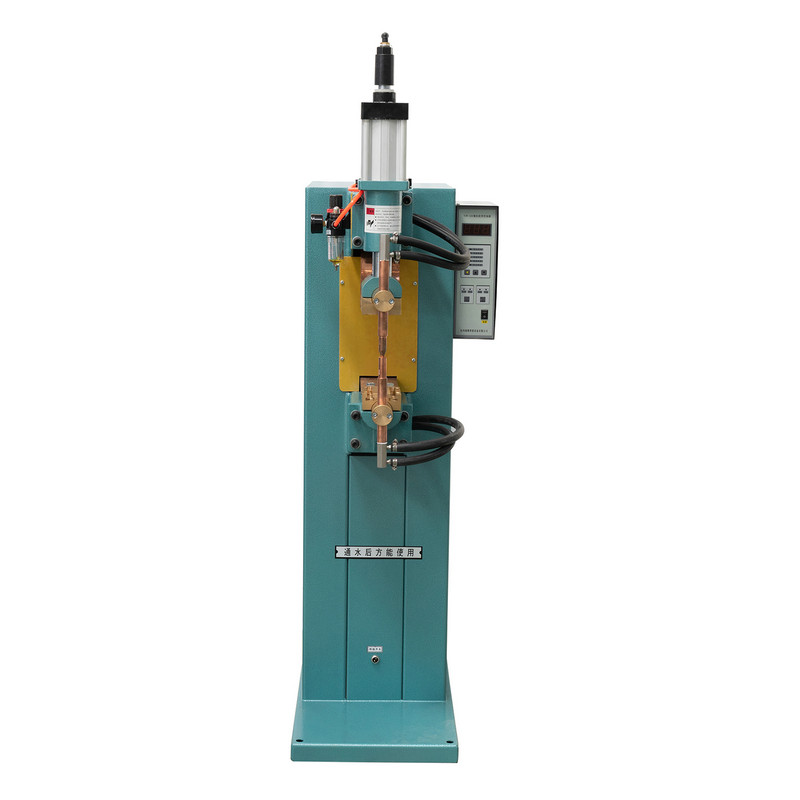
Pionowy ruch elektrody zapewniający precyzyjną kontrolę siły. Obsługuje ułożone w stos zespoły i złącza o różnej grubości, do których maszyny z wahaczami nie są w stanie konsekwentnie dotrzeć.
Jednostki podwieszane lub ręczne, które przenoszą spoinę na część, a nie część na maszynę. Niezbędny przy dużych podzespołach, np. panelach karoserii samochodów.
Elektrody obrotowe, które wytwarzają nakładające się zgrzeiny punktowe w linii ciągłej. Stosowany do wodoszczelnych pojemników, zbiorników paliwa i profili walcowanych.
Zasada decyzji: Jeśli operatorzy muszą często zmieniać położenie części lub pracować obiema rękami, jednostka sterowana pedałami eliminuje krytyczne wąskie gardło. Jeśli Twoja wydajność przekracza 800 spawów na godzinę na jednej stacji, zamiast tego wybierz pneumatyczną prasę lub automatyczną zgrzewarkę do spoin.
The źródło zasilania spawarki określa spójność jakości spoiny, efektywność energetyczną i kompatybilność elektromagnetyczną z sąsiadującymi urządzeniami. W nowoczesnych fabrykach konkurują trzy główne technologie.
| Typ źródła zasilania | Częstotliwość | Typowa wydajność | Powtarzalność spoiny | Najlepsza aplikacja |
|---|---|---|---|---|
| Jednofazowy prąd przemienny | 50/60 Hz | 55 – 65% | Umiarkowane | Lekka stal, łączenie drutów |
| Trójfazowy prąd przemienny | 50/60 Hz | 65 – 75% | Dobrze | Średnia blacha, zrównoważone obciążenie siatki |
| DC średniej częstotliwości (MFDC) | 1000 – 4000 Hz | 85 – 92% | Znakomicie | Stale powlekane, aluminium, montaż precyzyjny |
Technologia inwerterowa MFDC przekształca zasilanie sieciowe AC w stabilny prąd spawania DC przy częstotliwościach od 1000 do 4000 Hz. Rezultatem jest gładszy przebieg prądu, praktycznie bez tętnienia. W praktyce oznacza to:
Pomimo zalet MFDC, maszyny prądu przemiennego pozostają ekonomicznym wyborem w przypadku niepowlekanej stali niskowęglowej o grubości poniżej 1,5 mm, spawania drutem spawalniczym w dużych ilościach oraz obiektów, w których głównym ograniczeniem jest budżet kapitałowy. Koszt początkowy spawarki pedałowej AC jest zazwyczaj o 40–60% niższy niż w przypadku równoważnej spawarki MFDC.
Uruchomienie elektrody — mechanizm, który zamyka elektrody na przedmiocie obrabianym — ma bezpośredni wpływ na konsystencję spoiny, zmęczenie operatora i czas cyklu. To jest rdzeń pneumatyczna vs ręczna zgrzewarka punktowa debata.
Przydatny punkt odniesienia: fabryki produkujące ponad 500 identycznych spoin na zmianę na blasze o grubości powyżej 1,2 mm powinny zdecydowanie preferować sterowanie pneumatyczne. Poniżej tego progu, jednostka sterowana ręcznie lub pedałem zapewnia akceptowalne wyniki przy niższych kosztach operacyjnych.
The cykl pracy spawarki jest wyrażany w procentach i informuje, jak długo maszyna może pracować z mocą znamionową w standardowym 10-minutowym oknie, zanim będzie musiała ostygnąć. Maszyna o znamionowym cyklu pracy 50% i mocy 100 kVA może dostarczać moc 100 kVA przez 5 minut, a następnie musi odpoczywać przez 5 minut.
Zacznij od zmierzenia czasu spawania na cykl i czasu odpoczynku pomiędzy spawami. Jeśli każde spawanie trwa 0,4 sekundy, a przerwy pomiędzy spawami wynoszą 1,6 sekundy, rzeczywiste zapotrzebowanie na cykl pracy wynosi 20%. Wystarczy maszyna o mocy 35%. Jeśli jednak automatyzacja usunie przerwę między spawaniem i będziesz strzelał co 0,6 sekundy w 10-sekundowej serii, rzeczywiste zapotrzebowanie wzrośnie do 60%. Zawsze należy dodać 15–20% marginesu bezpieczeństwa powyżej zmierzonego zapotrzebowania, aby uwzględnić skoki produkcji i obniżenie parametrów termicznych w podwyższonych temperaturach otoczenia.
Większość maszyn ma temperaturę 20 stopni Celsjusza. Na każde 10 stopni powyżej tej wartości bazowej efektywny cykl pracy spada o około 5–8%. Hala produkcyjna, w której latem panuje temperatura 40 stopni Celsjusza, może zmniejszyć wydajność maszyny o mocy znamionowej 50% do efektywnej wydajności wynoszącej 35–40%. Jeśli Twój zakład znajduje się w gorącym klimacie lub w pobliżu pieców, zawsze wybieraj maszyny o wyższym nominalnym cyklu pracy lub chłodzeniu wymuszonym powietrzem.
Poniższy schemat blokowy przedstawia logiczną sekwencję od analizy wymagań produkcyjnych do końcowej specyfikacji maszyny. Podążanie tą ścieżką pozwala uniknąć najczęstszych błędów: zawyżania specyfikacji drogich systemów MFDC w przypadku prostych zadań łączenia przewodów lub niedostatecznych specyfikacji maszyn ręcznych w przypadku wymagających prac z blachy konstrukcyjnej.
Po ustaleniu typu maszyny i źródła zasilania, specyfikacje te określają, czy maszyna rzeczywiście pasuje do Twoich części i procesu.
Głębokość gardzieli to pozioma odległość od linii środkowej elektrody do ramy maszyny. Jeśli największa część wymaga, aby spoina znajdowała się w odległości 350 mm od dowolnej krawędzi, głębokość wysięgu wynosi co najmniej 350 mm. Standardowe maszyny z pedałami i wahaczami oferują 150 – 350 mm. Duże maszyny typu prasy osiągają 500 – 800 mm. Zawsze mierz najbardziej restrykcyjną część przed określeniem tego wymiaru.
Jest to maksymalny prąd, jaki transformator może dostarczyć do końcówek elektrod. To nie to samo, co prąd spawania. Maszyna o prądzie zwarciowym 100 kA może podczas spawania pracować przy prądzie 60 – 80 kA. Różnica między znamionowym prądem zwarciowym a prądem roboczym zapewnia przestrzeń nad maszyną, aby skompensować zużycie elektrod, bocznikowanie i zmiany powierzchni części.
W przypadku blach stalowych ogólna wytyczna wynosi 1000 – 1500 N siły elektrody na milimetr całkowitej grubości stosu. Dla stosu o grubości 2 mm (dwa arkusze o grubości 1 mm) oznacza to minimum 2000 – 3000 N. Maszyny pneumatyczne zazwyczaj oferują 500–8 000 N w zależności od średnicy cylindra i ciśnienia powietrza. Sprawdź, czy minimalna siła maszyny jest wystarczająco niska dla najcieńszych materiałów i czy maksymalna siła pokrywa najgrubszy stos.
Nowoczesne cyfrowe liczniki czasu spawania rozwiązują pojedyncze cykle (1/50 lub 1/60 sekundy). W przypadku precyzyjnych prac na cienkim aluminium lub stali powlekanej rozdzielczość zegara ma znaczenie, ponieważ nawet jeden dodatkowy cykl może przesunąć dopływ ciepła poza optymalne okno. Poszukaj programowalnego czasu ściskania, czasu zgrzewania, czasu przetrzymywania i czasu chłodzenia jako odrębnych parametrów.
Różne materiały nakładają na maszynę zupełnie inne wymagania. To, co doskonale sprawdza się w przypadku stali miękkiej, może powodować spoiny na zimno lub wypychanie stali nierdzewnej lub aluminium.
| Materiał | Zalecane źródło zasilania | Względny prąd spawania | Materiał elektrody | Kluczowe wyzwanie |
|---|---|---|---|---|
| Stal niskowęglowa | AC lub MFDC | Średni | Stop Cu-Cr-Zr | Utlenianie powierzchniowe przy dużych prądach |
| Stal ocynkowana | Preferowane MFDC | Średni-High | Stop Cu-Cr-Zr | Powłoka cynkowa powoduje szybkie zużycie końcówki |
| Stal nierdzewna | AC lub MFDC | Niski-Średni | Stop Cu-Cr-Zr | Niska przewodność cieplna zatrzymuje ciepło |
| Stop aluminium | MFDC niezbędne | Wysoka | Kompozyt Cu-W | Wysoka conductivity demands fast weld pulses |
| Stop miedzi | MFDC niezbędne | Bardzo wysoki | Wskazówki W lub Mo | Ekstremalna przewodność — bardzo wąskie okno procesowe |
Łączenie dwóch różnych metali — na przykład wspornika ze stali miękkiej z panelem ze stali nierdzewnej — stwarza asymetryczny problem termiczny. Materiał o wyższej rezystywności generuje więcej ciepła po swojej stronie złącza. Maszyny MFDC z programowalną rampą prądu narastającego i opadającego umożliwiają inżynierom procesu redystrybucję ciepła poprzez regulację kształtu impulsu zamiast wymiany maszyny. Maszyny prądu przemiennego oferują ograniczoną kontrolę nad tym parametrem.
Wielkość produkcji jest decydującym czynnikiem przy wyborze pomiędzy ręcznym, półautomatycznym i w pełni zautomatyzowanym sprzętem do zgrzewania oporowego. Poniższa tabela przedstawia zakresy objętości dla odpowiednich konfiguracji maszyny.
| Dzienna objętość spoiny | Zalecana konfiguracja | Typowy zakres inwestycji | Wymagane umiejętności operatora |
|---|---|---|---|
| Poniżej 1000 spawów | Instrukcja pedal spot welder | Niski | Podstawowy |
| 1000 – 5000 spawów | Pneumatyczny press-type with timer | Średni | Średnio zaawansowany |
| 5 000 – 20 000 spawów | System stołów wielogłowicowych lub indeksujących | Średni-High | Średnio zaawansowany |
| Ponad 20 000 spawów | Zrobotyzowane stanowisko spawalnicze z uchwytami MFDC | Wysoka | Technik/Programista |
Sama maszyna często nie stanowi największego kosztu w instalacji do spawania oporowego na dużą skalę. Niestandardowe uchwyty elektrod, płyty chłodzone wodą i mocowania części mogą być równe lub wyższe od ceny maszyny. Uwzględnij narzędzia w kalkulacji całkowitego kosztu posiadania. Nieco droższa maszyna z modułowym systemem uchwytów elektrod może znacznie zaoszczędzić na przyszłych zmianach oprzyrządowania.
Wskazówka dotycząca całkowitego kosztu posiadania: Dla każdej maszyny pracującej na więcej niż dwie zmiany dziennie należy obliczyć roczne zużycie końcówek elektrod. W przypadku stali ocynkowanej końcówki mogą wymagać obciągania co 200 – 400 spawów. Przy 15 000 spoin na zmianę oznacza to obciąganie do 75 razy na zmianę – proces, który należy zintegrować z budżetem czasu cyklu lub zautomatyzować za pomocą obciągacza końcówek.
Prawidłowo określona maszyna zainstalowana nieprawidłowo będzie nadal wytwarzać słabe spoiny. Te praktyczne czynniki decydują o tym, czy Twoja inwestycja się opłaci od pierwszego dnia.
Przed wybraniem parametrów znamionowych maszyny sprawdź dostępną zdolność zwarciową na panelu. Spawarka jednofazowa prądu przemiennego o mocy 150 kVA pobierająca prąd szczytowy może powodować zapad napięcia, który zakłóca wrażliwy sprzęt CNC w tym samym obwodzie. Trójfazowe maszyny MFDC pobierają zrównoważone obciążenia i są znacznie bardziej przyjazne dla sieci. W obiektach ze starszą infrastrukturą elektryczną samo to rozważanie może uzasadniać przejście na technologię MFDC.
Maszyny o mocy powyżej 30 kVA zazwyczaj wymagają chłodzenia wodnego transformatora i ramion elektrod. Minimalne natężenie przepływu wynosi zwykle 2 – 4 litry na minutę przy temperaturach na wlocie poniżej 20 stopni Celsjusza. Agregaty chłodnicze z zamkniętą pętlą są preferowane w stosunku do obiegów otwartych, ponieważ zapobiegają gromadzeniu się kamienia mineralnego w kanałach chłodzących. Zablokowane chłodzenie jest główną przyczyną awarii transformatora w przemysłowych zgrzewarkach punktowych.
Nawet w pełni zautomatyzowana maszyna wymaga wykwalifikowanego personelu, który będzie ustalał harmonogramy spawania, interpretował dane z monitorowania spawania i przeprowadzał konserwację zapobiegawczą. Minimalne szkolenie powinno obejmować:
Ustrukturyzowany program konserwacji wydłuża żywotność maszyny z typowego cyklu wymiany trwającego 8–10 lat do 15 lat lub więcej w dobrze zarządzanych obiektach.
| Częstotliwość | Zadanie | Konsekwencje w przypadku pominięcia |
|---|---|---|
| Każda zmiana | Sprawdź i ubierz końcówki elektrod | Dryft średnicy jądra spoiny, oznaczenie powierzchni |
| Co tydzień | Sprawdź wyrównanie uchwytu elektrody i powierzchnię styku | Asymetryczna bryłka, zwiększony opór wtórny |
| Co tydzień | Sprawdź natężenie przepływu i temperaturę wody chłodzącej | Przegrzanie transformatora, uszkodzenie izolacji |
| Miesięcznie | Sprawdź kable wtórne i boczniki pod kątem pęknięć | Wzrost rezystancji, utrata prądu, ryzyko pożaru |
| Miesięcznie | Skalibrować licznik czasu spawania względem licznika referencyjnego | Dryft wprowadzanego ciepła poza specyfikacją procesu |
| Rocznie | Pełny przegląd elektryczny wykonany przez wykwalifikowanego technika | Ukryte wady izolacji, zagrożenie bezpieczeństwa |
Zgrzewarka punktowa DN z pedałem to zgrzewarka punktowa oporowa uruchamiana nożnie, w której operator używa pedału nożnego do zamykania elektrod, pozostawiając obie ręce wolne do ustawiania przedmiotu obrabianego. Oznaczenie DN odnosi się do znormalizowanej klasyfikacji wydajności stosowanej w specyfikacjach przemysłowych, zazwyczaj obejmującej maszyny od DN-16 (obróbka drutem lekkim) do DN-100 i więcej (blacha średnia). Użyj go, gdy proces wymaga dużej dokładności pozycjonowania części, gdy elementy obrabiane są na tyle małe, że można je przenosić ręcznie i gdy wielkość produkcji jest umiarkowana — zwykle poniżej 3000 spawów na zmianę.
Zacznij od stosu materiałów: całkowitej grubości i rezystywności materiału. W przypadku stali miękkiej o całkowitej grubości stosu do 2 mm większość zastosowań wymaga mocy 50–80 kVA. W przypadku stosów o grubości do 4 mm należy spodziewać się mocy 80 – 150 kVA. W przypadku aluminium o dowolnej grubości należy pomnożyć zapotrzebowanie na stal przez 1,5 – 2,0, ponieważ wysoka przewodność cieplna aluminium wymaga szybszych impulsów o większym prądzie. Zawsze sprawdzaj tabele harmonogramu spawania producenta maszyny dla konkretnej kombinacji materiałów i upewnij się, że dostępne źródło zasilania może obsłużyć szczytowe zapotrzebowanie bez powodowania szkodliwych spadków napięcia.
Cykl pracy to procent czasu w ciągu 10 minut, przez który maszyna może pracować z mocą znamionową bez przegrzania. Cykl pracy 50% oznacza 5 minut pracy i 5 minut przerwy przy pełnym prądzie znamionowym. Jeśli rzeczywiste zapotrzebowanie na proces przekracza znamionowy cykl pracy maszyny, zabezpieczenie termiczne wyłączy maszynę lub, co gorsza, spowoduje przyspieszoną degradację izolacji. Zawsze obliczaj rzeczywisty czas spawania w stosunku do całkowitego czasu cyklu, dodaj 15% marginesu bezpieczeństwa i wybierz maszynę o znamionowym cyklu pracy powyżej tej wartości. W przypadku niemal ciągłej zautomatyzowanej produkcji należy określić maszyny o wydajności 80% lub wyższej.
W przypadku wielkości produkcji powyżej 500 spawów na zmianę na materiale o grubości powyżej 1 mm – tak – inwestycja zwraca się już dzięki spójności spoin. Uruchamianie ręczne wprowadza zależną od operatora zmianę siły w zakresie 20 – 40%, co bezpośrednio przekłada się na zmienność wielkości bryłek. Uruchamianie pneumatyczne utrzymuje siłę w zakresie 2 – 5% wartości zadanej w każdym cyklu. Redukcja złomu i redukcja przeróbek zazwyczaj równoważą premię za zakup w ciągu 6–18 miesięcy, w zależności od wartości części i wskaźnika odrzuceń. W przypadku niewielkich prac prototypowych lub naprawczych najbardziej ekonomicznym wyborem pozostaje wysokiej jakości maszyna z pedałem ręcznym.
Technicznie możliwe, ale praktycznie trudne. Aluminium wymaga około 10 razy większej prędkości wejściowej ciepła niż stal miękka przy tej samej grubości, co wymaga technologii źródła prądu MFDC o bardzo krótkich czasach spawania i wysokich prądach szczytowych. Różna jest także geometria i materiał końcówki elektrody: końcówki ze ściętym stożkiem do stali i końcówki z promieniem do aluminium. Przełączanie między materiałami wymaga zmiany nie tylko harmonogramu spawania, ale często także uchwytów elektrod i końcówek. W przypadku dedykowanej produkcji wielkoseryjnej oddzielne maszyny zoptymalizowane dla każdego materiału zapewniają znacznie lepsze wyniki i mniejsze koszty związane ze zmianą narzędzi.
Najważniejsze są konserwacja końcówki elektrody i integralność układu chłodzenia. Zużyte lub wybrzuszone końcówki elektrod zwiększają powierzchnię styku, zmniejszają gęstość prądu i wytwarzają zbyt małe jądra spoiny — często bez wyzwalania żadnego alarmu. Opatrunek lub wymiana końcówek zgodnie z harmonogramem to pojedyncza czynność konserwacyjna o największym wpływie. Jednocześnie zablokowany lub niewystarczający przepływ wody chłodzącej powoduje wzrost temperatury uzwojeń transformatora powyżej wartości granicznych projektowych. W większości udokumentowanych przedwczesnych awarii transformatorów, podstawową przyczyną jest zablokowany lub zbyt mały obwód chłodzenia. Te dwa elementy łącznie odpowiadają za ponad 70% możliwych do uniknięcia przestojów maszyn i przedwczesnej wymiany w środowiskach przemysłowych.
Zalecane produkty
Produkt
Informacje kontaktowe.
+86-152-5712-5882
Fax: +86-563-2269966
Nr 21 Guangping Road, Guangde Economic Development Zone, Guangde City, prowincja Anhui
Kod QR