Język
Zdobądź wycenę
Zdobądź wycenę
 Dom / Sprzęt / DTN Pneumatyczne spawanie spawalnicze / DTN1 Pneumatyczne spawanie spawalnicze / DTN1-75KW konfigurowalne pneumatyczne spawanie spawalnicze
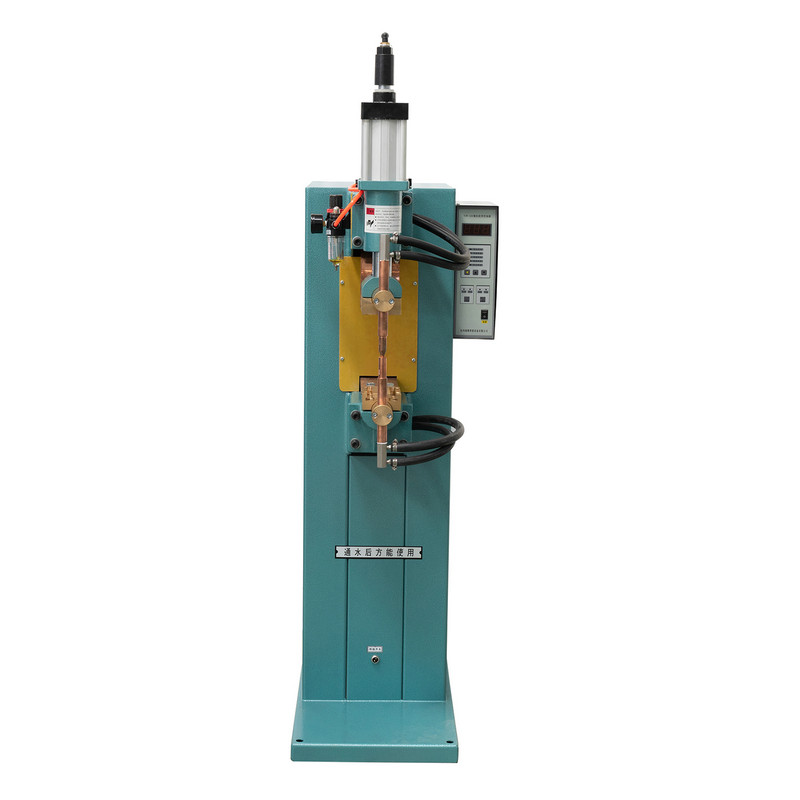


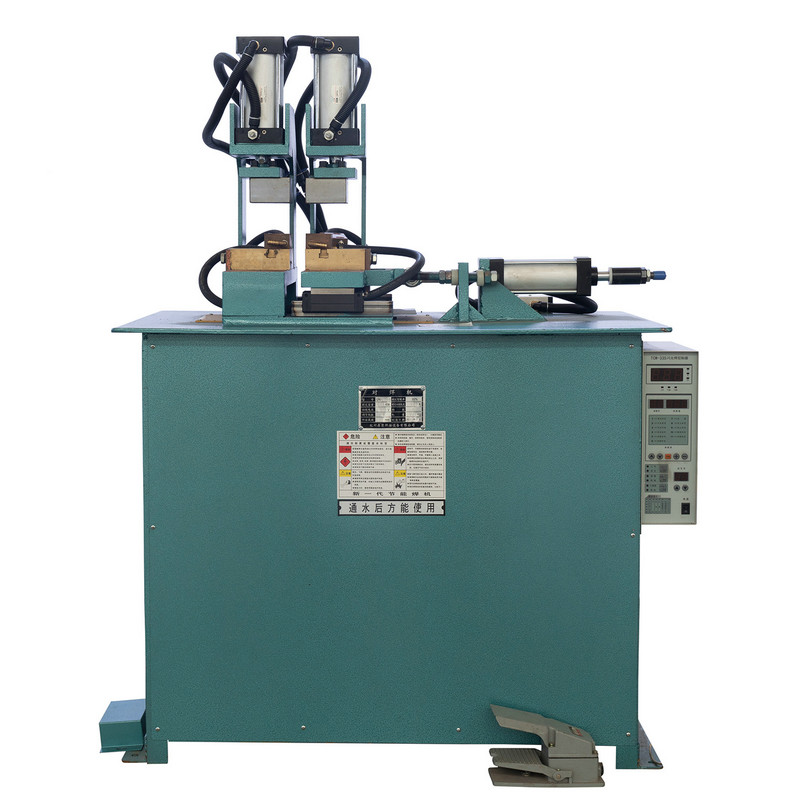
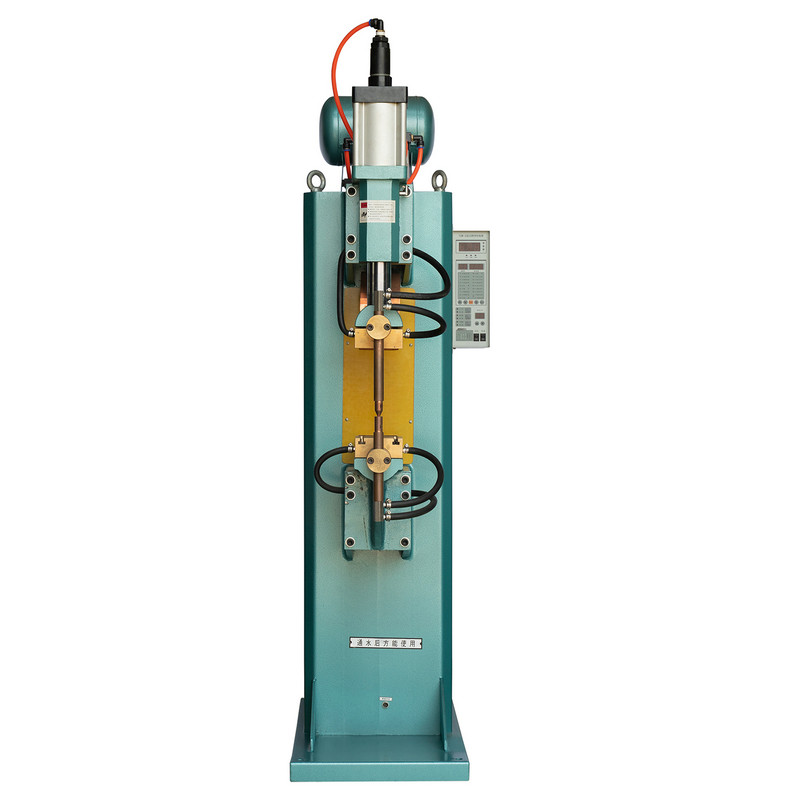
Wyposażony w kontroler mikrokomputerowy i wyświetlacz LCD do wizualizacji parametrów, konfigurowalna pneumatyczna maszyna spawalnicza DTN1-75KW oferuje precyzję, przejrzystość i łatwość użytkowania. Podczas procesu spawania wytwarza minimalne iskry, zapewniając jednocześnie solidne wyniki spawania. Idealny do spawania różnych materiałów, w tym na gorące i zimne płyty, płyty ze stali nierdzewnej i druty, a także nakrętki i inne obrabiarki, maszyna ta zawiera technologię wszechstronnego transformatora i technologię szerokiego napięcia. Napięcie może dostosowywać się automatycznie w zakresie 20%, zwiększając jego wszechstronność. Działanie maszyny spawalniczej jest proste w normalnych warunkach, umożliwiając korekty czasu ciśnienia, prąd spawania, czas spawania, przedział konserwacji i okresy odpoczynku bezpośrednio przez kontroler mikrokomputerowy.

Specyfikacje
| Model | Jednostka | DTN1-75KW | |
| Napięcie pierwotne | V | 380 | |
| Pojemność znamionowa | Kva | 75 | |
| Znamionowy prąd wejściowy | A | 197 | |
| Maksymalny prąd zwarty | Ka | 18 | |
| Czas trwania obciążenia znamionowego | % | 20 | |
| Wtórny etap regulacji napięcia | V | Stoste regulacja napięcia | |
| Wtórne napięcie bez obciążenia | mm | 0,5-6,7 | |
| Długość wydłużenia ramienia elektrody | mm | 320 | |
| Odległość między ramionami elektrody | mm | 220 | |
| Maksymalne ciśnienie między elektrodami | N | 4000 | |
| Udar cylindra | mm | 50 | |
| Rozmiar elektrody | Ramię elektrody | mm | Ф42 |
| Uchwyt elektrody | mm | Ф20 | |
| Głowa elektrody | mm | Ф16 | |
| Grubość spawania | Stal niskokętańska | mm | 3,5 3,5/1,2 1.2 |
| Sprężone ciśnienie powietrza | MPR | 0.3 | |
| Sprężone zużycie powietrza | M3/h | 12 | |
| Chłodzący przepływ wody | L/min | 4 | |
| Obszar przekroju przewodu wejściowego | MM2 | 16 | |
Polecane produkty
KONTAKTOWAĆ SIĘ


Każda spoina jest decyzją produkcyjną. Wybierając elektryczną spawarkę, tak naprawdę decydujesz o tym, jak zrównoważyć jakość spoiny, czas cyklu i wysiłek operatora na podłodze. Po latach produk...
CZYTAJ WIĘCEJ
Zrozumienie zgrzewania doczołowego oporowego i roli technologii zgrzewania błyskawicznego Łączenie dwóch metalowych końcówek prętów twarzą w twarz bez materiału wypełniającego jest ...
CZYTAJ WIĘCEJ
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
CZYTAJ WIĘCEJ
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
CZYTAJ WIĘCEJ
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
CZYTAJ WIĘCEJ
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
CZYTAJ WIĘCEJ
Produkt
Dane kontaktowe.
+86-152-5712-5882
Fax: +86-563-2269966
Nr 21 Guangping Road, Guangde Economic Development Zone, Guangde City, prowincja Anhui
Kod QR