Język
Zdobądź wycenę
Zdobądź wycenę


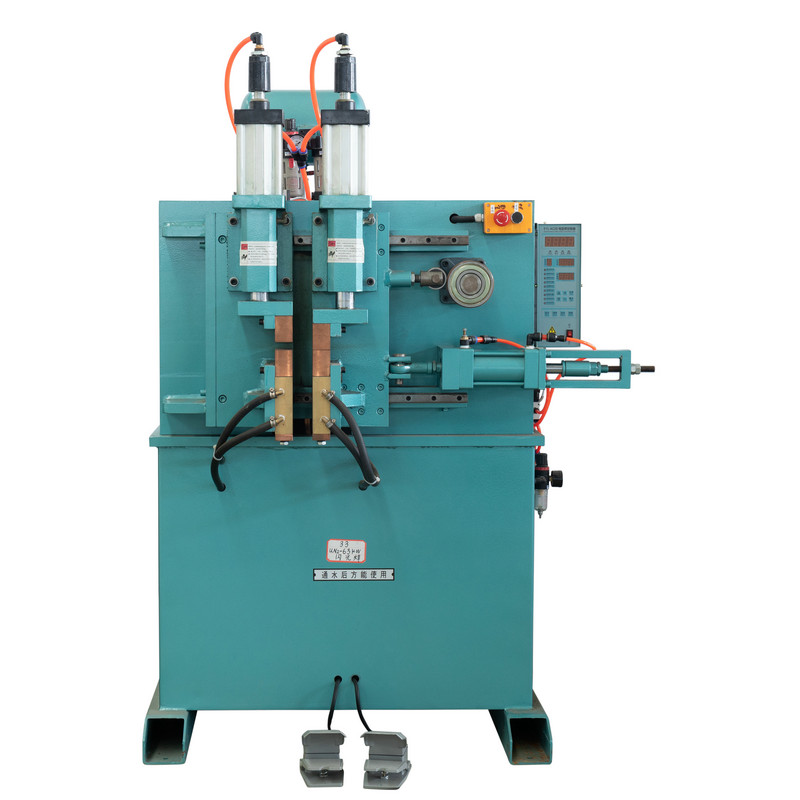
FN-150 TROVELSE/podłużne, konfigurowalne spawacze na szwów pneumatycznych Znajdź rozległe zastosowanie w produkcji połączeń wymagających uszczelnienia i są równie skuteczne w spawaniu konwencjonalnych części blachy, które nie wymagają uszczelnienia. Zazwyczaj maszyny te obsługują materiały metalowe o grubości od 0,1 mm do 2,5 mm. W przypadku operacji spawalniczych stosuje się trójfazowy napęd kontroli prędkości, zapewniając, że korekty prędkości spawania są zarówno łatwe, jak i spójne. Ponadto maszyna spawalnia oferuje wszechstronność, przyjmując zarówno konfiguracje spawalnicze pionowe, jak i poziome, umożliwiając w ten sposób potrzeby spawania zróżnicowane obrabiarki w kształcie pudełka.

Specyfikacje
| Model | Jednostka | FN-150KW | |
| Napięcie wejściowe /częstotliwość | V/HZ | 380 V/50 Hz | |
| Pojemność znamionowa | Kva | 150 | |
| Napięcie wtórne | V | 11.8 | |
| Czas trwania obciążenia znamionowego | % | 50 | |
| Maksymalny prąd zwarty | Kv | 30 | |
| Długość wydłużenia ramienia elektrody | mm | 500 | |
| Udar roboczy elektrody | mm | 80 | |
| Znamione ciśnienie elektrody | N | 12000 | |
| Ciśnienie gazowe | MPA | 0.6 | |
| Maksymalna pojemność spawania | Stal niskokętańska | mm | 1,8 1.8 |
| Chłodzący przepływ wody | L/min | 30 | |
| Ciśnienie wody chłodzące | MPA | 0,15-0,3 | |
Polecane produkty
KONTAKTOWAĆ SIĘ


Każda spoina jest decyzją produkcyjną. Wybierając elektryczną spawarkę, tak naprawdę decydujesz o tym, jak zrównoważyć jakość spoiny, czas cyklu i wysiłek operatora na podłodze. Po latach produk...
CZYTAJ WIĘCEJ
Zrozumienie zgrzewania doczołowego oporowego i roli technologii zgrzewania błyskawicznego Łączenie dwóch metalowych końcówek prętów twarzą w twarz bez materiału wypełniającego jest ...
CZYTAJ WIĘCEJ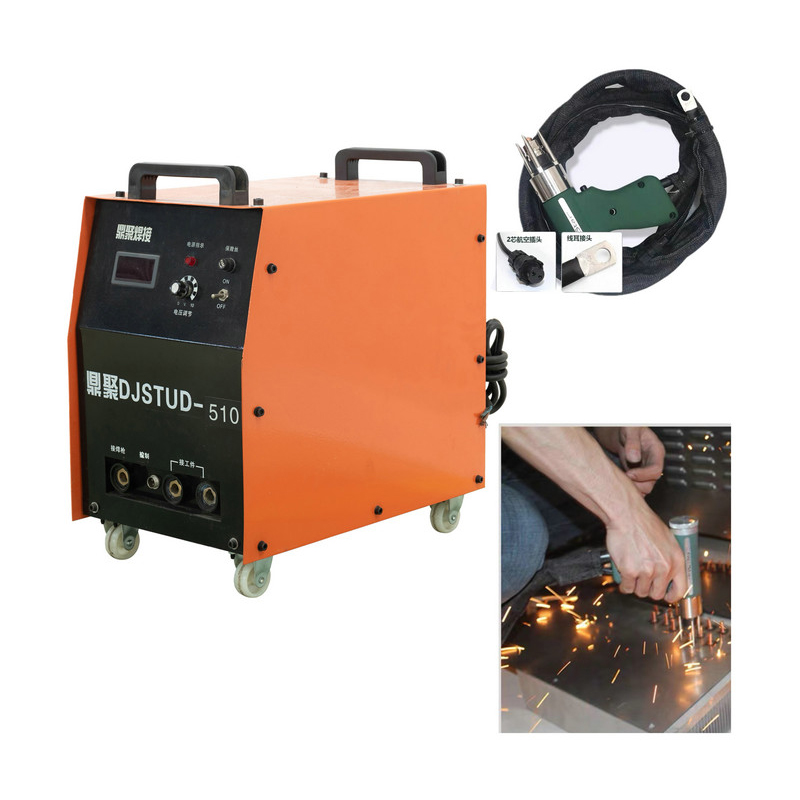
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
CZYTAJ WIĘCEJ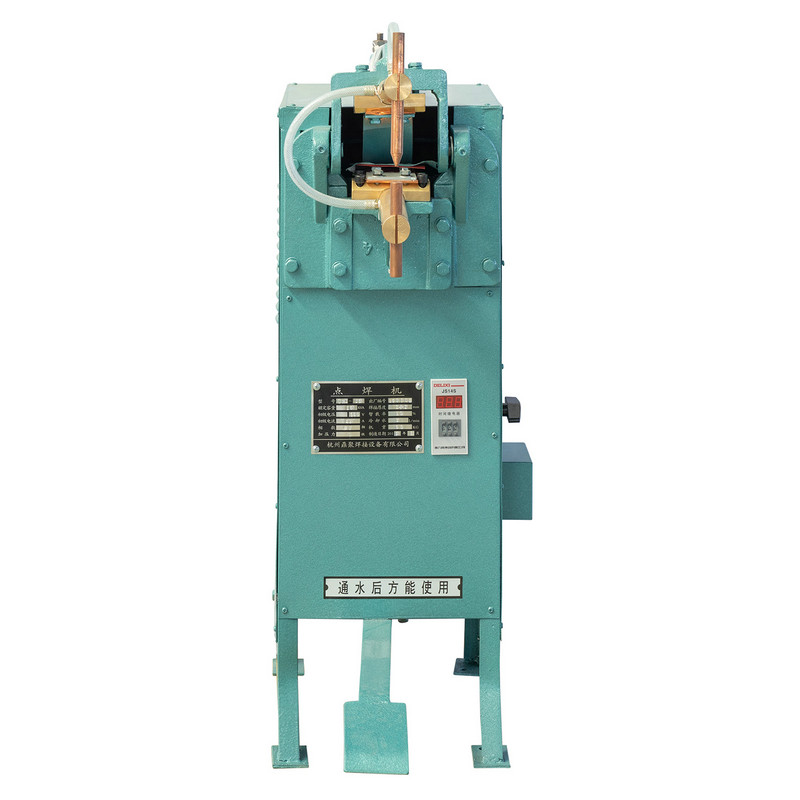
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
CZYTAJ WIĘCEJ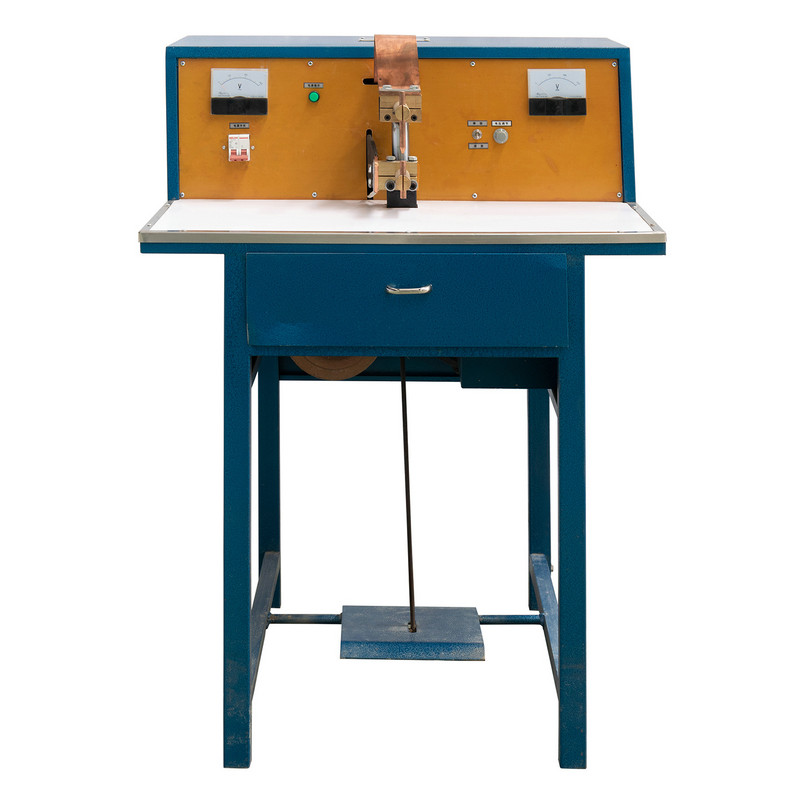
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
CZYTAJ WIĘCEJ
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
CZYTAJ WIĘCEJ
Produkt
Dane kontaktowe.
+86-152-5712-5882
Fax: +86-563-2269966
Nr 21 Guangping Road, Guangde Economic Development Zone, Guangde City, prowincja Anhui
Kod QR